
超硬工具の突き出し長さと加工安定性の関係
超硬工具の突き出し長さと加工安定性の関係
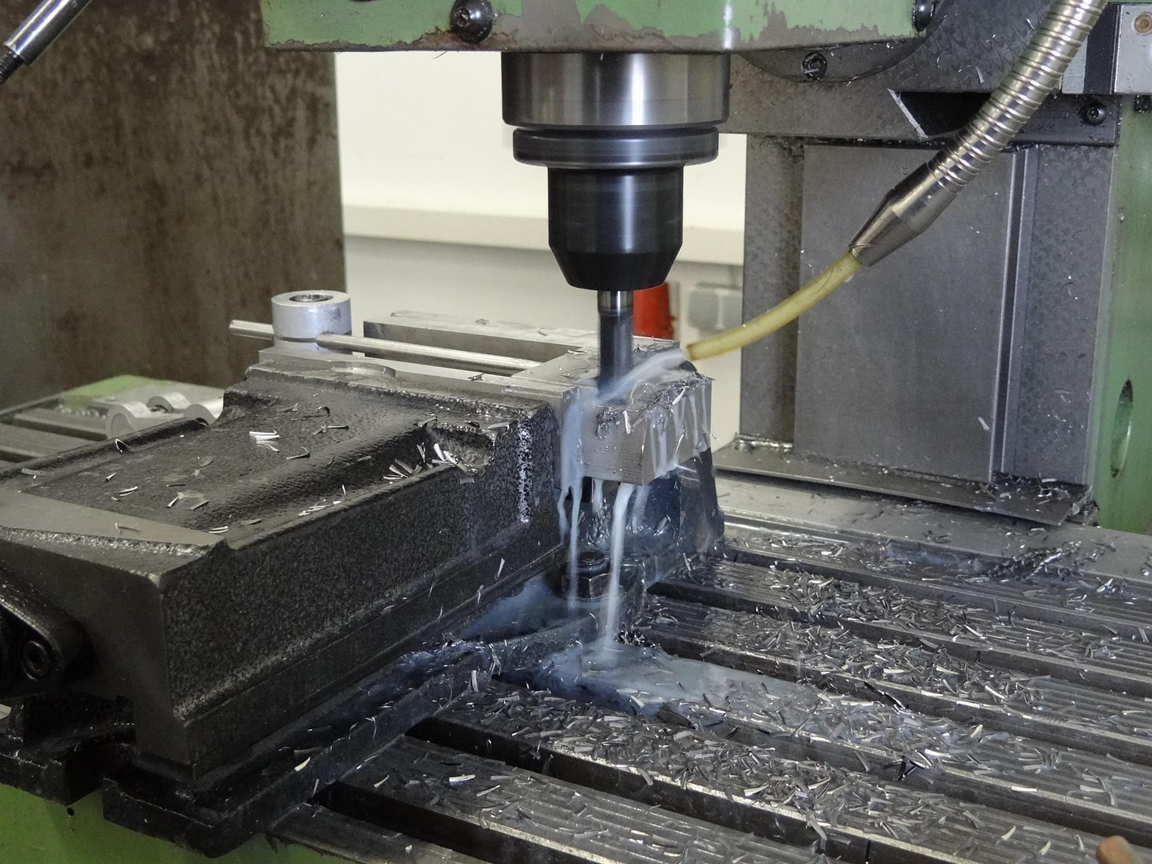
超硬工具を用いた切削加工において工具の突き出し長さは加工の安定性と精度を左右する重要な要素です。工具の剛性は突き出し長さの3乗に反比例して低下するため、突き出しが長くなるほど先端のたわみ量は増大し、びびり振動が発生しやすくなります。この振動は加工面の粗さを悪化させるだけでなく、超硬合金の特性ゆえに刃先のチッピングや突発的な破損を招く大きな要因となります。加工安定性を最大限に高めるための基本原則は、常に必要最小限の突き出し長さで保持することです。深彫り加工などで長い突き出しが必要な場合には、シャンク径を太く設定する、あるいは防振機能を備えたホルダーを採用するといった対策が不可欠です。あわせて切削速度や送り量を適切に調整し、共振を避ける工夫も求められます。突き出し長さを厳格に管理することは工具寿命の延長と高品質な加工面を実現するための最も効果的なアプローチと言えます。
超硬工具に適した被削材と加工特性の違い
超硬工具は炭化物とコバルトを焼結した合金で、高い硬度と耐摩耗性を誇ります。適した被削材の代表は炭素鋼や合金鋼、鋳鉄です。これらは切削負荷が高いものの、超硬工具の剛性により高速で安定した加工が可能です。特に鋳鉄はチップへの攻撃性が強いですが、超硬の硬度が摩耗を抑制します。一方でステンレス鋼やチタン合金といった難削材は、加工時に高温になりやすく親和性も高いため、工具が欠けたり溶着したりするリスクがあります。これらには被膜処理を施したコーティング超硬工具を選定し、熱を逃がす工夫が必要です。アルミ合金などの非鉄金属に対しては、刃先を鋭くした超硬工具を用いることで美しい仕上げ面が得られます。被削材の硬度や熱伝導率、化学的特性を理解し、適切な材種と切削条件を組み合わせることが、工具寿命の延長と加工精度の向上には不可欠です。素材ごとの特性を見極めた選定が、効率的な生産活動の鍵となります。

著者:山谷明弘